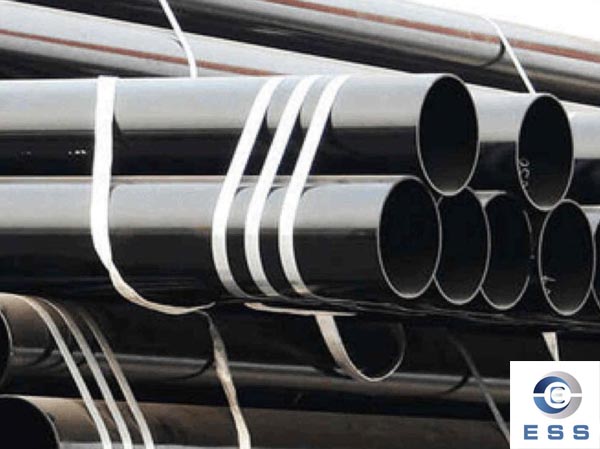
1. Qué significa la calidad en un tubo sin costura
La calidad de un tubo sin costura se mide contra el pedido, punto por punto. Se revisan cuatro áreas en orden: identidad, dimensiones, superficie y prestaciones. Las secciones siguientes tratan cada una de ellas.
2. Grado e identidad
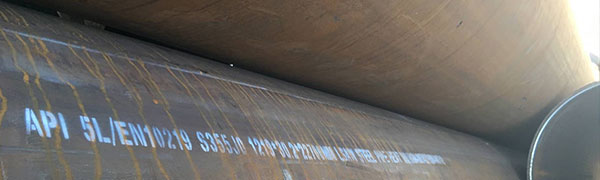
La identidad empieza por el marcado o el estarcido del tubo. Tres datos son los más importantes: la norma, el grado y el número de colada. En conjunto, vinculan cada tubo con una especificación aplicable, un grado de material y una colada concreta.
Conviene contrastar el estarcido con el pedido de compra. Una norma y un grado coincidentes confirman la especificación; el número de colada remite el tubo a su colada. Un grado equivocado es uno de los desajustes más graves que puede presentar un tubo, porque cambia dónde y cómo puede usarse con seguridad.
Dentro de un mismo atado, los estarcidos o los grados mezclados exigen atención inmediata, a menudo más urgente que las marcas superficiales leves. Un atado con identidades mezcladas debe separarse antes de seguir inspeccionando o de aceptar la entrega.
La designación del grado funciona además como una forma abreviada de la composición química. El carbono determina principalmente la resistencia, el manganeso contribuye a la tenacidad y el azufre y el fósforo se mantienen dentro de límites estrictos de impurezas.
3. Dimensiones
3.1 Espesor de pared
En un tubo de acero sin costura, el espesor de pared es lo primero que hay que revisar. El espesor varía a lo largo de la circunferencia y del cuerpo, por lo que una sola medición no representa la sección.
3.2 Diámetro exterior y ovalidad
El diámetro exterior se mide en dos direcciones perpendiculares sobre una misma sección; la diferencia entre ambas indica la ovalidad. Repetir la pareja de mediciones en varios puntos del cuerpo muestra si la deformación es local o recorre toda la longitud.
3.3 Longitud del tubo
La longitud real se compara con el pedido de compra. Cuando un atado contiene longitudes mezcladas, la comparación se hace contra los requisitos de entrega especificados, ya que una variación inesperada afecta los planes de corte y la instalación en obra. Las diferencias de longitud por sí solas no indican coladas mezcladas.
3.4 Rectitud
La rectitud se comprueba mirando a lo largo del tubo desde un extremo. Una curvatura o un arqueo visible señala dónde se aparta el tubo de la línea recta.
3.5 Preparación de extremos
La preparación de los extremos determina cómo se conecta el tubo. Los extremos lisos sirven para roscado, ranurado y soldadura de pared fina; los extremos biselados sirven para soldadura a tope de paredes más gruesas. El ángulo del bisel, la cara de raíz y la escuadra del extremo son los tres rasgos que hay que revisar, ya que una preparación irregular provoca un ajuste inconsistente y una separación de raíz variable.
Tabla 1: Lista de comprobación dimensional
|
Elemento
|
Cómo se comprueba
|
Hallazgo habitual
|
|
Espesor de pared
|
Cuatro puntos en cada extremo
|
Puntos locales finos; variación entre mediciones
|
|
Diámetro exterior
|
Dos mediciones perpendiculares en la misma sección
|
Ovalidad que una sola medición no detecta
|
|
Longitud
|
Comparación con el pedido de compra
|
Longitudes mezcladas en un mismo atado
|
|
Rectitud
|
Visualización a lo largo de toda la longitud
|
Curvatura o arqueo a lo largo del tubo
|
|
Acabado de extremos
|
Inspección visual, galga de bisel y escuadra
|
Ángulo de bisel incorrecto, cara de raíz irregular o extremo fuera de escuadra
|
4. Estado superficial
El estado superficial es el indicador más visible de la calidad de un tubo sin costura. Cuatro defectos superficiales habituales son las grietas, los pliegues, las costras y las laminaciones.
Las grietas aparecen como líneas estrechas de bordes afilados, a veces ramificadas. Corren en sentido longitudinal o transversal, cerca de los extremos o a lo largo del cuerpo.
Los pliegues se forman cuando un doblez de metal queda prensado en la pared. Sus bordes permanecen redondeados, lo que distingue un pliegue de una grieta.
Las costras aparecen en la superficie como placas de metal elevadas, en forma de concha, a veces parcialmente desprendidas de la pared circundante.
Las laminaciones se abren en capas, paralelas a la superficie, y aparecen en la cara del extremo o a lo largo de la pared. Proceden de una discontinuidad interna de la palanquilla y pueden hacerse visibles solo después de un procesamiento posterior.
Pared interior y oxidación superficial
Conviene inspeccionar la pared interior por separado. Si se ilumina por un extremo y se mira por el otro, aparecen la cascarilla y los pliegues internos. Una costura de soldadura longitudinal continua en la pared interior indica un tubo soldado, no un tubo sin costura.
La cascarilla de laminación suele ser de color gris negruzco y forma una capa relativamente uniforme, un producto normal del laminado en caliente. El óxido, en cambio, es de color pardo rojizo, irregular, y puede manchar un paño, lo que indica exposición a la humedad durante el almacenamiento.
En última instancia, el estado superficial indica la historia de fabricación y almacenamiento, mientras que el grado del acero y las propiedades mecánicas se verifican mediante análisis químico y ensayos mecánicos.
Tabla 2: Defectos y condiciones superficiales habituales
|
Defecto / condición
|
Aspecto
|
Ubicación habitual
|
Qué indica
|
|
Grieta
|
Línea estrecha, bordes afilados, a veces ramificada
|
Longitudinal o transversal; extremos o cuerpo
|
Tensión del proceso o del material
|
|
Pliegue
|
Solapamiento laminar, bordes redondeados
|
Pared exterior, longitudinal
|
Metal plegado durante el laminado
|
|
Costra
|
Placa elevada en forma de concha, parcialmente adherida
|
Pared exterior, local
|
Metal laminado o salpicadura
|
|
Laminación
|
Abertura en capas, paralela a la superficie
|
Cara del extremo, a través de la pared
|
Discontinuidad interna de la palanquilla
|
|
Pliegue interno
|
Pliegue en espiral o longitudinal
|
Pared interior
|
Condición del punzonado
|
|
Cascarilla de laminación
|
Gris negruzco, capa relativamente uniforme
|
Pared exterior, general
|
Producto normal del laminado en caliente
|
|
Óxido
|
Pardo rojizo, irregular, suelto
|
Pared exterior, extremos
|
Humedad durante el almacenamiento
|
5. Prestaciones
Las prestaciones de un tubo sin costura se apoyan en cinco valores medidos: límite elástico, resistencia a la tracción, alargamiento, dureza y energía de impacto.
1) Límite elástico, resistencia a la tracción y alargamiento son los tres valores que suelen figurar en el certificado de ensayo del fabricante (MTC).
2) Límite elástico y resistencia a la tracción se evalúan contra un intervalo especificado que a menudo incluye un límite inferior y otro superior. Cuando se aplica un límite superior, un tubo demasiado resistente no cumple igual que uno demasiado débil.
3) El alargamiento indica la ductilidad: cuánto se estira el tubo antes de romperse.
4) La dureza no siempre se mide, y su ausencia en un certificado no significa que el tubo haya sido rechazado.
5) La energía de impacto aparece solo cuando lo especifican el pedido de compra o la norma, normalmente a una temperatura de ensayo determinada.
La prueba de presión sigue la misma regla: el método y los registros dependen de lo que exijan el pedido o la norma.
Guías relacionadas
Tubo de acero negro ERW vs sin costura
Tubo de acero sin costura EN 10210: tamaños, grados y tolerancias
EN 10210 vs EN 10219: conformado en caliente vs conformado en frío
Guía de selección de tubos de acero al carbono sin costura
Tubos de acero al carbono sin costura ASTM vs API vs EN

 Eastern Steel Manufacturing Co., Ltd no solo mejora la producción de productos y los servicios de venta, sino que también brinda servicios adicionales de valor agregado. Siempre que lo necesite, podemos completar sus necesidades específicas juntos.