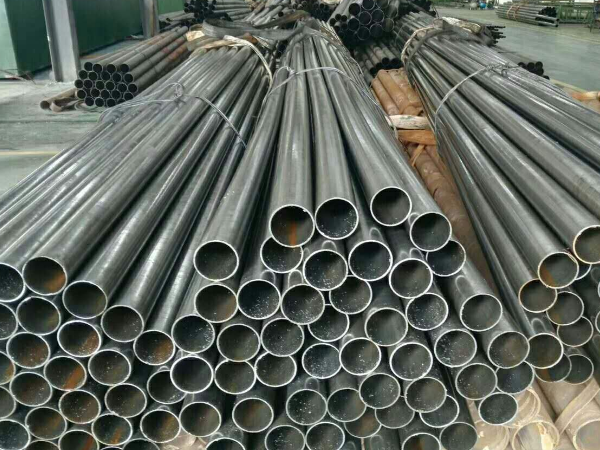
Los tubos de acero sin costura trefilados en frío se fabrican a partir de tubos huecos en bruto laminados en caliente, mediante reducción en frío de la pared y del diámetro exterior. Los defectos del tubo acabado pueden heredarse del tubo hueco de partida, aparecer durante el trefilado o deberse al recocido y al acabado posteriores.
|
Origen
|
Defectos típicos
|
|
Heredados de la palanquilla y del tubo hueco laminado en caliente
|
Inclusiones no metálicas, segregación, porosidad y oquedades, rechupes, grietas internas, costuras y escamas
|
|
Introducidos durante el trefilado en frío
|
Rayados y marcas de trefilado, marcas de hilera y trepidación, ovalización, variación del espesor de pared, agrietamiento por tensiones residuales y roturas durante el trefilado
|
|
Introducidos durante el recocido y el acabado
|
Engrosamiento del grano, oxidación superficial, ovalización, curvatura, abolladuras y rayados por manipulación
|
El trefilado en frío mejora la precisión dimensional y el acabado superficial, pero no elimina los defectos internos heredados del material de partida. Estos defectos deben detectarse en la inspección del tubo hueco de entrada.
2. Defectos del trefilado y sus causas
2.1 Decapado y lubricación
El decapado elimina la cascarilla de laminación y deja una superficie grabada a la que puede adherirse el fosfatado. Un decapado insuficiente deja cascarilla que se incrusta en la pared durante el trefilado y aparece después como picaduras u óxido laminado. Esa misma cascarilla rompe la película lubricante a la entrada de la hilera, y el metal desnudo que queda detrás se raya.
Un decapado excesivo ataca los límites de grano y aumenta la rugosidad de la superficie, además de incrementar la absorción de hidrógeno. En grados sensibles, el hidrógeno retenido puede contribuir a la aparición de manchas blancas en la superficie de fractura o a fisuración diferida después de que el tubo haya estado almacenado o en servicio.
La lubricación depende de que el fosfatado y la película de jabón se mantengan continuos al paso por la hilera. Una película fina o rota permite el contacto metal-metal, y el resultado son rayados, agarrotamiento en la hilera y, cuando la fricción aumenta lo suficiente, una rotura durante el trefilado. La concentración del baño, la temperatura y el secado determinan si la película resiste.
2.2 Estado de la hilera y del mandril
La hilera fija el diámetro exterior y la superficie exterior. Una hilera desgastada deja el diámetro exterior por encima de tolerancia. Una hilera con un borde dañado deja un rayado longitudinal en la misma posición angular en todos los tubos trefilados después del daño. Una longitud de calibración excesiva aumenta el contacto y la fricción en la hilera, eleva la fuerza de trefilado y el riesgo de agarrotamiento superficial.
El mandril fija la pared. Un desgaste irregular del mandril modifica el perfil interior y provoca variaciones locales del espesor de pared. Un mandril descentrado da una pared excéntrica con el interior desplazado hacia un lado. Un mandril rugoso rasga la superficie interior, y el metal arrancado puede plegarse de nuevo formando un pliegue en el interior.
La hilera y el mandril deben estar sobre el mismo eje que el banco de trefilado. Una desalineación entre ellos produce la misma pared excéntrica que un mandril descentrado, y resulta más difícil de detectar porque cada herramienta parece correcta por separado.
2.3 Reducción por pasada y secuencia de pasadas
Cada pasada está limitada por la resistencia del extremo punteado y por la capacidad del banco. Una reducción excesiva en una sola pasada eleva la carga de trefilado por encima de la capacidad del tubo, y el tubo se rompe antes de completar la pasada. Esa misma sobrecarga, sin llegar a la rotura, rasga la superficie interior.
Una secuencia de pasadas inadecuada puede dejar deformación no uniforme y tensiones residuales en la pared. El tubo mide correctamente a la salida de la hilera y se mueve después, durante el enderezado, el corte o la operación de curvado del cliente.
El trefilado sin herramienta interior (sinking) reduce el diámetro exterior con escaso control de la pared. La pared engrosa y la excentricidad del tubo hueco se mantiene, de modo que no es una vía para obtener una pared más uniforme.
2.4 Recocido intermedio
El conformado en frío agota la ductilidad del acero, y el recocido la restituye antes de la siguiente pasada. Un recocido insuficiente deja endurecimiento por deformación en la pared: la pasada siguiente exige más fuerza y es más probable que rompa, y un tubo que pasa el banco puede fallar todavía en un ensayo de curvado o de abocardado. Una temperatura de recocido excesiva o una permanencia prolongada engrosan el grano, lo que reduce la resistencia y la tenacidad.
La atmósfera del horno importa tanto como la temperatura. Una atmósfera protectora mantiene la superficie brillante. Una atmósfera húmeda u oxidante deja cascarilla que hay que eliminar con un segundo decapado, y puede descarburar la superficie, reduciendo su dureza.
2.5 Enderezado y manipulación
El enderezado con rodillos corrige la curvatura que deja el trefilado, pero los rodillos presionan sobre la sección y pueden aplanarla. En paredes finas, un ajuste fuerte de la enderezadora produce una ovalización que antes no existía, y los rodillos con marcas dejan huella en la superficie. Una presión de enderezado excesiva también eleva las tensiones locales y puede agravar grietas existentes, sobre todo en tubos duros o de alta resistencia.
La manipulación posterior al enderezado añade los últimos defectos. Las cadenas y los ganchos abollan la pared, el apilado curva los tubos finos, y el manejo de los extremos rebaba o deforma las bocas. Aparecen después de que los controles del proceso hayan pasado, por lo que suele ser la inspección final la que los detecta.
3. Defectos superficiales causados por el trefilado en frío
3.1 Rayados y marcas de trefilado
Los rayados aparecen como líneas continuas en la dirección del trefilado, con el fondo brillante o desgarrado. Las marcas que se repiten en la misma posición angular en todos los tubos proceden de la hilera o de una guía a la entrada. Las marcas aleatorias proceden de la manipulación o de partículas abrasivas arrastradas hacia la hilera. Una única línea profunda que recorre toda la longitud puede deberse a un borde dañado de la hilera o a cascarilla dura atrapada en la entrada.
3.2 Marcas de hilera y trepidación
Las marcas de hilera son marcas regulares con un paso constante, ya sean anillos transversales o un patrón ondulado a lo largo de la longitud. La trepidación procede de la vibración entre la hilera y el banco de trefilado, o de un deslizamiento intermitente (stick-slip) cuando la película lubricante se rompe a baja velocidad de trefilado. Las marcas de trepidación están espaciadas de forma uniforme, y el espaciado sigue la velocidad de trefilado y la frecuencia de vibración del banco. Esa regularidad las distingue del daño aleatorio por manipulación.
3.3 Picaduras por decapado o fallo de lubricación
Las picaduras son pequeñas depresiones, a menudo en bandas o zonas localizadas en lugar de repartidas de forma uniforme. La cascarilla que deja un decapado insuficiente se incrusta en la superficie en la hilera y se desprende después como una picadura poco profunda con óxido en el fondo. Un decapado excesivo deja una superficie picada antes de empezar el trefilado. Donde falla la película lubricante, el metal puede agarrarse a la hilera y rasgar la superficie del tubo, dejando un daño localizado que puede aparecer como picadura o como zona desgarrada tras un decapado posterior. Las picaduras que ya existen en el tubo hueco de entrada están ahí antes del trefilado y no siguen la dirección del trefilado.
4. Defectos internos que el trefilado en frío no puede eliminar
Los defectos internos de los tubos de acero sin costura trefilados en frío proceden del acero y del tubo hueco colado, y el trefilado no los elimina. Se fijan en la acería y en la colada, por lo que su punto de control es el tubo hueco y el acero que hay detrás. Su origen se trata en los defectos formados durante la fabricación del acero y la laminación en caliente.
|
Defecto
|
Qué hace el trefilado con él
|
Dónde importa
|
|
Inclusiones no metálicas
|
Alargadas en bandas (stringers) en la dirección del trefilado; no se eliminan
|
Ductilidad, vida a fatiga y superficie interior donde una banda aflora
|
|
Segregación
|
Bandas de composición estiradas en dirección axial; la segregación central permanece en el centro
|
Templabilidad y respuesta al tratamiento térmico
|
|
Porosidad y oquedades
|
Aplanadas o parcialmente cerradas por la reducción, no soldadas
|
Propiedades mecánicas y acabado interior tras el mecanizado
|
|
Rechupes
|
Pueden aplanarse o cerrarse parcialmente con el trefilado, pero no se eliminan de forma fiable
|
Estanqueidad donde el rechupe alcanza el interior; sanidad interna en los demás casos
|
|
Grietas internas
|
Abiertas o propagadas por la tensión del trefilado, no soldadas
|
Integridad estructural y vida a fatiga
|
|
Manchas blancas
|
No se eliminan; el decapado puede aportar hidrógeno y el trefilado añade tensiones residuales, lo que puede agravar la condición en aceros sensibles
|
Resistencia a la fractura y riesgo de fisuración diferida
|
Una secuencia de pasadas no mejora la limpieza interna ni elimina de forma fiable los defectos heredados del tubo hueco. Por eso la inspección del tubo hueco de entrada es imprescindible antes del trefilado en frío.
5. Preguntas frecuentes
P1. ¿Se pueden eliminar mediante esmerilado o pulido las marcas superficiales del trefilado?
Las marcas leves pueden eliminarse mediante esmerilado o pulido local. La profundidad de eliminación debe mantenerse dentro del margen de amolado que permite la norma y dejar la pared dentro de la tolerancia del pedido; de lo contrario, el tubo se rebaja de categoría.
P2. ¿Por qué algunos defectos del trefilado solo aparecen tras el decapado o tras la entrega?
El decapado elimina la cascarilla y los restos de lubricante que cubrían rayados, picaduras y desgarros superficiales. El hidrógeno y las tensiones residuales pueden después propagar pequeñas grietas en grados sensibles, así que no todo defecto tardío procede del trefilado.
P3. ¿Qué debe especificarse en el pedido para controlar los defectos del trefilado?
El comprador especifica el grado de acero, las dimensiones y tolerancias, el estado de suministro, la norma aplicable y el método de END con su nivel de aceptación. La secuencia de reducciones, el estado de la hilera y del mandril, la lubricación y el recocido quedan en manos del fabricante.
Artículos relacionados
Clasificación de los defectos en tubos de acero sin costura
Defectos y causas en los tubos de acero sin costura
Tubo de acero sin costura trefilado en frío: proceso y aplicaciones
Medidas y tolerancias de los tubos de acero sin costura

 Eastern Steel Manufacturing Co., Ltd no solo mejora la producción de productos y los servicios de venta, sino que también brinda servicios adicionales de valor agregado. Siempre que lo necesite, podemos completar sus necesidades específicas juntos.