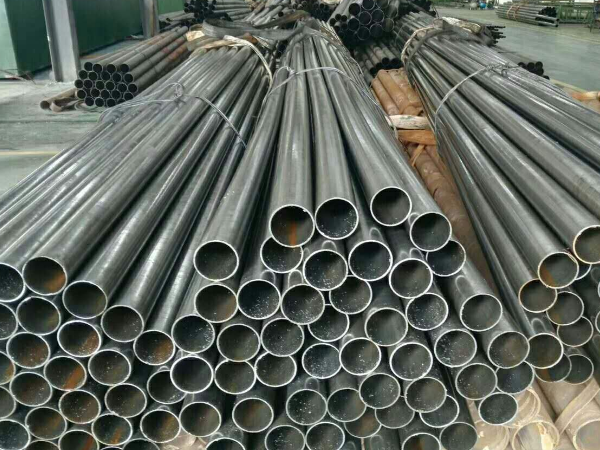
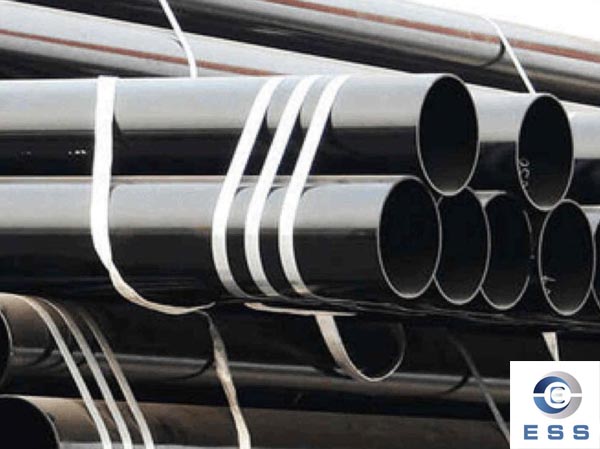
La tubería de acero sin soldadura laminada en frío se produce trabajando en frío un tubo sin soldadura acabado en caliente, a su paso por un laminador, a una temperatura inferior a la temperatura de recristalización del acero. El tubo acabado en caliente es el material de partida. Durante la laminación se reducen su diámetro exterior y su espesor de pared, lo que permite un control dimensional más ajustado que el que se logra habitualmente solo con el acabado en caliente.
El laminado en frío se emplea cuando el tubo terminado requiere tolerancias dimensionales más ajustadas, paredes más delgadas o una superficie más lisa. El trabajo en frío también aumenta la resistencia y la dureza del material mediante el endurecimiento por deformación.
2. Proceso de laminación en frío de tuberías de acero sin soldadura
El laminado en frío es un proceso de varias etapas. El número de pasadas depende de la diferencia entre el tubo madre acabado en caliente y la medida final; dos o tres pasadas son habituales para diámetros pequeños con paredes delgadas.
2.1 Preparación de los tubos sin soldadura acabados en caliente
Los tubos acabados en caliente se inspeccionan antes del laminado en frío. Se verifican la variación del espesor de pared, la ovalidad, la rectitud y el estado superficial, ya que estas desviaciones se transmiten al tubo terminado. Los tubos que no cumplen las condiciones requeridas se rechazan o se acondicionan antes de continuar el procesamiento.
2.2 Decapado y lubricación
El decapado elimina la cascarilla de óxido que dejan el laminado en caliente y cada recocido intermedio. Después del decapado, el tubo recibe un soporte de lubricante, normalmente un recubrimiento de fosfato, seguido de un lubricante jabonoso. El recubrimiento separa la superficie del tubo del mandril y de las ranuras de los rodillos, lo que reduce la fricción y evita el gripado durante la laminación.
2.3 Laminación en frío tipo pilger
El laminado pilger en frío es un método ampliamente utilizado para tubos sin soldadura. El tubo se alimenta sobre un mandril cónico y se lamina entre dos rodillos ranurados que se desplazan alternativamente a lo largo de una carrera fija. Con cada carrera, el tubo avanza y gira, de modo que la pared se reduce progresivamente en toda su longitud. Una sola pasada puede reducir el área de la sección transversal hasta aproximadamente un 70 %, y la deformación confinada proporciona una tolerancia de pared ajustada y una superficie lisa.
2.4 Tratamiento térmico intermedio
El laminado en frío endurece el material por deformación. Entre pasadas, el tubo se recuece para recuperar la ductilidad, de modo que sea posible seguir reduciendo sin agrietamiento. El recocido se realiza en atmósfera protectora o en horno de vacío para limitar la oxidación y mantener la superficie limpia para la siguiente pasada.
2.5 Calibrado, enderezado e inspección
Tras la última pasada se realiza el calibrado al diámetro especificado y el enderezado para corregir la flecha. Después, los tubos se cortan a medida. En cada pedido se verifican las dimensiones, el espesor de pared y el estado superficial. Los ensayos mecánicos y el examen no destructivo, como las corrientes de Foucault o los ensayos por ultrasonidos, se realizan según lo exijan la norma de producto aplicable y el pedido de compra. La prueba hidrostática se aplica cuando se especifica.
3. Características de las tuberías de acero sin soldadura laminadas en frío
3.1 Precisión dimensional
El laminado en frío mantiene el diámetro exterior, la ovalidad y la rectitud dentro de tolerancias ajustadas. Esto reduce el sobreespesor de mecanizado necesario para los componentes de precisión. La tolerancia alcanzable depende de las dimensiones del tubo, del programa de pasadas y de la norma aplicable.
3.2 Control del espesor de pared
El mandril cónico define el diámetro interior y las ranuras de los rodillos definen el diámetro exterior. Ambos se conforman en la misma pasada, lo que mantiene la pared concéntrica a lo largo del tubo. Esto permite secciones de pared delgada con relaciones diámetro/espesor elevadas. La tolerancia del espesor de pared se expresa normalmente como porcentaje del espesor nominal.
3.3 Acabado superficial
El tubo laminado en frío no tiene cascarilla de laminación en caliente, porque la superficie se conforma después del decapado y está protegida por el recubrimiento lubricante en cada pasada. La rugosidad es baja y uniforme a lo largo de la longitud. El valor Ra real depende del estado de los rodillos, de la lubricación y del acabado especificado en el pedido.
3.4 Propiedades mecánicas
El trabajo en frío provoca endurecimiento por deformación, que aumenta el límite elástico y la resistencia a la tracción y reduce la ductilidad. La magnitud del cambio depende del grado de reducción en frío. El recocido intermedio o final elimina el endurecimiento por deformación y restaura la ductilidad; las propiedades finales se fijan con el ciclo de recocido y la condición de suministro especificada. Los valores de las propiedades se verifican mediante ensayo de tracción y siguen la norma y el grado aplicables.
3.5 Consideraciones de producción
El laminado en frío requiere equipo pilger dedicado y un programa de pasadas más largo que el acabado en caliente, lo que eleva el costo de procesamiento. Se elige cuando la tolerancia dimensional, la concentricidad de la pared o el acabado superficial no pueden cumplirse mediante laminado en caliente o trefilado en frío. La longitud final está limitada por la carrera del laminador y la longitud del mandril, y las paredes gruesas o los diámetros grandes se suministran normalmente laminados en caliente.
El laminado en frío y el trefilado en frío son dos métodos diferentes de trabajo en frío de tuberías de acero sin soldadura. Para una comparación detallada de sus procesos de fabricación, características y aplicaciones, consulte Tubería trefilada en frío vs. tubería laminada en frío。
4. Materiales y normas aplicables
Las tuberías sin soldadura laminadas en frío se suministran en acero al carbono, acero aleado y acero inoxidable. Las normas siguientes cubren los productos tubulares correspondientes y no son específicas del proceso de laminado en frío.
4.1 Acero al carbono
|
Norma
|
Tipo de producto
|
Grados
|
|
ASTM A106
|
Tubería para servicio a alta temperatura
|
Gr.B, Gr.C
|
|
ASTM A53
|
Tubería de uso general
|
Gr.A, Gr.B
|
|
ASTM A179
|
Tubos para intercambiadores de calor y condensadores
|
Acero de bajo carbono
|
|
ASTM A192
|
Tubos de caldera de alta presión
|
Acero de bajo carbono
|
|
ASTM A210
|
Tubos de caldera y sobrecalentador
|
Gr.A-1, Gr.C
|
|
ASTM A556
|
Tubos para calentadores de agua de alimentación
|
Gr.A2, Gr.B2
|
|
DIN 1629
|
Tubos circulares sin soldadura, requisitos especiales
|
St37.0, St44.0, St52.0
|
|
DIN 2391 / EN 10305-1
|
Tubo de precisión acabado en frío
|
Según pedido
|
4.2 Acero aleado
|
Norma
|
Tipo de producto
|
Grados
|
|
ASTM A199
|
Tubos para intercambiadores de calor y condensadores
|
T5, T22
|
|
ASTM A213
|
Tubos de caldera, sobrecalentador e intercambiador de calor
|
T5, T9, T11, T12, T22, T91
|
|
ASTM A333
|
Tubería para servicio a baja temperatura
|
Gr.1, Gr.3, Gr.6
|
|
ASTM A334
|
Tubos para intercambiadores de calor de baja temperatura
|
Gr.1, Gr.6
|
|
DIN 17175
|
Tubos para servicio a alta temperatura
|
St35.8, St45.8, 15Mo3, 13CrMo44, 10CrMo910
|
4.3 Acero inoxidable
|
Norma
|
Tipo de producto
|
Grados
|
|
ASTM A312
|
Tubería de acero inoxidable
|
TP304, TP304L, TP316, TP316L, TP321, TP347
|
|
ASTM A269
|
Tubos de uso general
|
TP304, TP304L, TP316, TP316L, TP321, TP347
|
|
ASTM A213
|
Tubos de caldera, sobrecalentador e intercambiador de calor
|
TP304, TP304L, TP316, TP316L, TP321, TP347
|
|
ASTM A789
|
Tubos dúplex de uso general
|
S31803, S32205, S32750
|
|
ASTM A790
|
Tubería dúplex
|
S31803, S32205, S32750
|
|
EN 10216 (DIN 17456 / 17458)
|
Tubos de acero inoxidable para aplicaciones a presión
|
1.4301, 1.4404, 1.4462
|
5. Medidas y especificaciones
El tubo laminado en frío se produce dentro de los rangos indicados a continuación. El diámetro exterior y el espesor de pared están vinculados, por lo que no todas las combinaciones dentro de estos rangos están disponibles.
5.1 Diámetro exterior
Los tubos sin soldadura trefilados en frío y los laminados en frío están disponibles en diámetros exteriores de 6 a 250 mm.
5.2 Espesor de pared
El espesor de pared va de 0.5 a 20 mm. Los tubos de pared delgada del extremo inferior de este rango están disponibles dentro de un rango de diámetros exteriores más limitado.
5.3 Longitud
Las longitudes estándar van de 6 a 12 m. Las longitudes fijas y múltiples están disponibles según se especifique en el pedido.
5.4 Tolerancias dimensionales típicas
|
Rango de medida
|
Tolerancia
|
|
6 ≤ OD ≤ 10 mm
|
±0.20 mm
|
|
10 < OD ≤ 30 mm
|
±0.40 mm
|
|
30 < OD ≤ 50 mm
|
±0.45 mm
|
|
OD > 50 mm
|
±1%
|
|
WT ≤ 1 mm
|
±0.15 mm
|
|
1 < WT ≤ 3 mm
|
+15% / −10%
|
|
WT > 3 mm
|
+12.5% / −10%
|
Los valores anteriores son típicos para tubo acabado en frío. Las tolerancias finales se rigen por la norma aplicable y el pedido.
6. Aplicaciones de las tuberías de acero sin soldadura laminadas en frío
6.1 Componentes mecánicos de precisión
Los tubos laminados en frío se mecanizan para obtener casquillos de rodamiento, casquillos de guía, casquillos separadores, ejes huecos y otras piezas de precisión. Proporcionan material tubular para producir componentes con diámetros interiores, superficies de montaje y conexiones ajustadas.
6.2 Sistemas hidráulicos y neumáticos
Las tuberías sin soldadura laminadas en frío se utilizan como camisas en cilindros hidráulicos y neumáticos, donde el diámetro interior se rectifica con bruñido para alojar el pistón y los elementos de sellado. Constituyen el cuerpo principal del cilindro en equipos como prensas hidráulicas, sistemas de elevación y actuadores neumáticos.
6.3 Componentes automotrices
Las aplicaciones en la fabricación automotriz incluyen columnas de dirección, tubos de amortiguadores y determinados componentes de transmisión. Estos tubos se procesan posteriormente mediante corte, curvado, conformado o mecanizado antes del montaje.
6.4 Instrumentación y equipos especializados
Los tubos de pequeño diámetro se utilizan en líneas de instrumentación, sistemas de muestreo, alojamientos de sondas y equipos analíticos. Conducen gases o líquidos hacia los dispositivos de medición o sirven como alojamientos protectores de elementos sensores.
Artículos relacionados
Tubería trefilada en frío vs. tubería laminada en frío
Métodos de producción de tubería de acero al carbono sin soldadura
Tubería sin soldadura vs. soldada: medidas y tolerancias

 Eastern Steel Manufacturing Co., Ltd no solo mejora la producción de productos y los servicios de venta, sino que también brinda servicios adicionales de valor agregado. Siempre que lo necesite, podemos completar sus necesidades específicas juntos.