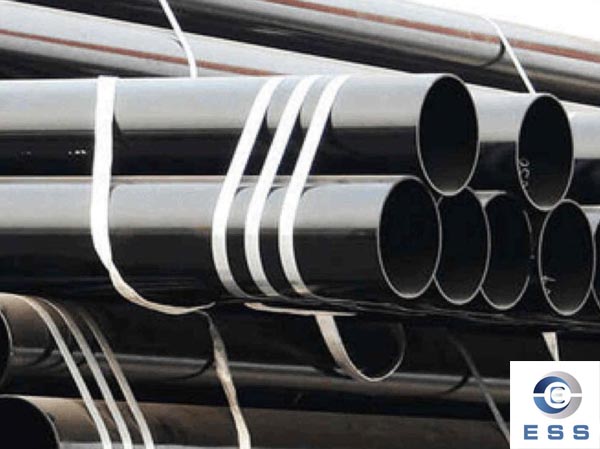
1. ¿Qué es el decapado de tuberías?
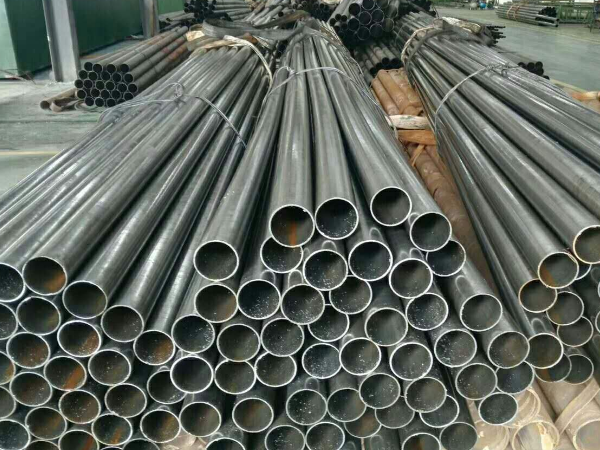
El decapado de tuberías es un proceso de tratamiento químico de superficies que utiliza una solución ácida para eliminar el óxido, la cascarilla de laminación y otras impurezas de las superficies internas y externas de las tuberías de acero. En las tuberías de acero sin costura, el decapado se utiliza para limpiar la superficie metálica después de la fabricación o del tratamiento térmico y prepararla para procesos posteriores, como el revestimiento, el estirado en frío o la pasivación.
El tipo de ácido y las condiciones del proceso dependen del material de la tubería, el estado de la superficie y los requisitos de producción. Después del decapado, las tuberías se enjuagan y, cuando se especifica, pueden someterse a neutralización, pasivación, secado u otro tratamiento de protección superficial.
2. ¿Por qué se decapan las tuberías de acero sin costura?
Las tuberías de acero sin costura se decapan para eliminar contaminantes superficiales, como óxido, cascarilla de laminación, óxidos de hierro, aceite y grasa, que pueden quedar después de la fabricación o del tratamiento térmico. El decapado ácido elimina estos depósitos y deja expuesta una superficie metálica más limpia, uniforme y de mejor calidad.
Una superficie limpia proporciona mejores condiciones para procesos posteriores, como revestimiento, fosfatado, galvanizado, estirado en frío o pasivación, cuando estos sean requeridos. La eliminación de contaminantes antes de estos tratamientos también puede mejorar la adherencia del revestimiento o de la película protectora y reducir los riesgos de corrosión relacionados con el estado de la superficie.
Después del decapado, las tuberías se enjuagan minuciosamente y pueden recibir un tratamiento de protección especificado antes del secado. El secado y la protección temporal ayudan a evitar la reaparición inmediata de óxido mientras las tuberías esperan el siguiente proceso de fabricación o tratamiento superficial.
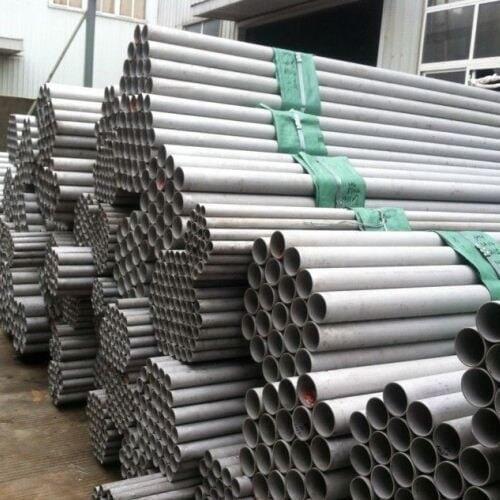
3. Proceso de decapado de tuberías de acero sin costura
El proceso de decapado generalmente incluye limpieza de la superficie, tratamiento ácido, enjuague y secado. Dependiendo del material de la tubería y de los requisitos del proceso posterior, también pueden incluirse etapas de neutralización o pasivación.
3.1 Limpieza previa y desengrase
Primero se limpia la superficie de la tubería para eliminar aceite, grasa, polvo y otros contaminantes que puedan interferir con el tratamiento ácido. Pueden utilizarse soluciones de limpieza alcalinas o desengrasantes adecuados, seguidos de un enjuague cuando sea necesario.
3.2 Decapado ácido
Las tuberías limpias se sumergen en una solución ácida o se tratan mediante pulverización de ácido. El ácido disuelve el óxido, la cascarilla de laminación, los óxidos de hierro y otros depósitos de óxido presentes en la superficie de la tubería.
Entre los sistemas de decapado habituales se encuentran el ácido clorhídrico y el ácido sulfúrico para determinadas aplicaciones con acero al carbono. Para el acero inoxidable o determinados materiales de aleación pueden seleccionarse otros sistemas de ácidos. La concentración del ácido, la temperatura y el tiempo de tratamiento se controlan según el material de la tubería, el estado de la superficie y los requisitos del proceso.
3.3 Enjuague y neutralización
Después del tratamiento ácido, las tuberías se enjuagan minuciosamente para eliminar los restos de ácido y los contaminantes disueltos. Cuando es necesario, se realiza una etapa de neutralización o un enjuague alcalino antes del siguiente tratamiento.
3.4 Pasivación cuando sea necesaria
En el caso de las tuberías de acero inoxidable, la pasivación puede realizarse después del decapado cuando así lo requieran el material, la especificación o la aplicación. Este tratamiento favorece la formación de una superficie pasiva más estable y se diferencia del proceso de decapado ácido propiamente dicho.
3.5 Secado y protección temporal
Después del enjuague final o de la pasivación, las tuberías se secan para eliminar la humedad residual. Cuando es necesario, puede aplicarse un tratamiento de protección adecuado para ayudar a prevenir la aparición inmediata de óxido durante el almacenamiento o antes del siguiente proceso de fabricación o tratamiento superficial.
4. ¿Qué tuberías de acero sin costura requieren decapado?
(1) Tuberías de acero inoxidable sin costura: suelen someterse a decapado cuando el tratamiento térmico o el proceso de fabricación deja cascarilla de óxido u otras impurezas superficiales.
(2) Tuberías de acero al carbono sin costura: también pueden requerir decapado cuando quedan cantidades importantes de óxido, cascarilla de laminación, aceite u otros contaminantes en la superficie, especialmente antes del revestimiento, galvanizado, fosfatado o estirado en frío. Las condiciones del tratamiento deben seleccionarse de acuerdo con el grado de acero y el estado superficial requerido.
(3) Decapado de tuberías sin costura de precisión: requiere un control preciso de la concentración del ácido, la temperatura y el tiempo de tratamiento para eliminar la cascarilla de laminación y, al mismo tiempo, limitar la pérdida excesiva de metal, el ataque superficial y la formación de picaduras.
5. Decapado, pasivación y tratamientos superficiales posteriores
El decapado elimina la cascarilla de laminación y los óxidos superficiales, mientras que la pasivación es un tratamiento independiente, utilizado principalmente en el acero inoxidable, que ayuda a formar o restaurar su superficie pasiva.
Después del decapado, las tuberías se enjuagan minuciosamente y, según el material y los requisitos posteriores, pueden someterse a neutralización, pasivación, revestimiento, fosfatado o protección temporal contra la oxidación. El secado y la protección temporal ayudan a prevenir la oxidación superficial rápida antes de continuar con el procesamiento o durante el almacenamiento.
6. Preguntas frecuentes
Q1. ¿Qué es el decapado de tuberías de acero?
R: El decapado químico es un proceso de limpieza superficial que utiliza una solución ácida formulada para disolver la cascarilla de laminación, el óxido, los óxidos de hierro y la cascarilla generada durante el tratamiento térmico en las superficies internas y externas de la tubería.
Q2. ¿Todas las tuberías de acero sin costura requieren decapado?
R: No. El decapado depende del material, el estado de la superficie, el proceso de fabricación y los requisitos posteriores. Las tuberías de acero inoxidable y los tubos de precisión suelen decaparse para eliminar la cascarilla de óxido y preparar la superficie. Las tuberías de acero al carbono pueden decaparse antes del revestimiento o galvanizado.
Q3. ¿Qué ácidos se utilizan para el decapado de tuberías?
R: Para el acero al carbono se utilizan habitualmente ácido clorhídrico (HCl) o ácido sulfúrico (H₂SO₄). Para el acero inoxidable y otras aleaciones, pueden utilizarse ácido nítrico (HNO₃), ácido fluorhídrico (HF) o mezclas formuladas según la aleación y la cascarilla.
Q4. ¿Cuál es la diferencia entre decapado y pasivación?
R: El decapado elimina cascarilla, óxido e impurezas superficiales. La pasivación, utilizada principalmente en acero inoxidable, ayuda a formar o restaurar la capa pasiva que proporciona resistencia a la corrosión.
Q5. ¿El decapado afecta las tolerancias dimensionales?
R: Un decapado controlado no modifica intencionadamente las dimensiones especificadas. En tubos de precisión estirados en frío, deben controlarse el ácido, la temperatura y el tiempo para evitar una eliminación excesiva de material o picaduras.
Q6. ¿Qué ocurre con las tuberías sin costura después del decapado?
R: Después del decapado, las tuberías se enjuagan para eliminar los restos de ácido y pueden neutralizarse o pasivarse según los requisitos. Luego se secan y, cuando es necesario, reciben protección temporal contra la oxidación.
Artículos relacionados
Tubería de acero sin costura estirada en frío
Tubo de precisión sin costura EN 10305-1
Análisis de grietas superficiales en tuberías de acero inoxidable sin costura

 Eastern Steel Manufacturing Co., Ltd no solo mejora la producción de productos y los servicios de venta, sino que también brinda servicios adicionales de valor agregado. Siempre que lo necesite, podemos completar sus necesidades específicas juntos.